
Obter direções
Zona da Indústria Têxtil, Cidade de East Hutang, Distrito de Wujin, 213100 Changzhou, China
Uma fivela de bolsa que flexiona em vez de rachar. Uma garra de cabelo impressa como uma peça única, dobradiça de mola incluída, sem etapa de montagem. Uma aba de boné que mantém sua curva depois de uma temporada no armário. Esses são os acessórios que os estúdios realmente encomendam e compartilham uma característica: seu valor vem da geometria e do ajuste, não da suavidade da superfície.
Essa distinção explica o padrão. A manufatura aditiva ganha seu lugar nos acessórios de moda quando uma peça precisa ser moldada com precisão, produzida em pequenas tiragens ou variada de acordo com o cliente. Ele funciona mal quando um componente precisa cobrir, absorver umidade ou custar centavos, com cinquenta mil unidades. Para a maioria das etiquetas, a resposta viável é um híbrido: estrutura impressa e ferragens, tecido tecido onde quer que a pele, o caimento ou o toque sejam importantes.
Retire a linguagem das tendências e as vantagens se resumem a cinco fatos de produção:
Afirmações sobre sustentabilidade, personalização e velocidade de lançamento no mercado decorrem desses cinco pontos – e desmoronam quando um deles falta.
A moldagem por injeção deseja paredes uniformes, ângulos de inclinação e sem cortes inferiores sem corrediças. Cada uma dessas restrições acrescenta custos ou remove uma opção de design. Uma peça impressa pode carregar uma trava cantilever integral dentro de uma fivela, uma dobradiça viva em uma haste de óculos de sol ou uma treliça que flexiona como uma mola em uma faixa de cabeça.
A mesma liberdade se aplica à superfície. Costelas que ecoam a textura de uma pulseira de veludo cotelê, zonas de aderência serrilhadas em uma trava de cordão ou uma textura acolchoada fina em uma placa decorativa podem ser incorporadas à lima sem nenhum custo extra. O problema é que a impressão tem suas próprias texturas – grãos de pó em peças sinterizadas, linhas de camada em peças extrudadas, marcas de suporte em resina – então essas superfícies precisam ser projetadas ao redor, em vez de serem escondidas depois.
A conclusão primeiro: a impressão ganha menos de algumas centenas de unidades por design e perde mais de alguns milhares de peças simples. O ponto de equilíbrio fica onde o custo amortizado de ferramentas da rota convencional é igual ao prêmio por peça de impressão.
| Rota | Custo de ferramentas | Lote mínimo prático | Hora da primeira parte | Onde cabe |
|---|---|---|---|---|
| Sinterização em leito de pó | Nenhum | 1 | 2-5 dias | Geometria complexa, pequenas tiragens, variantes por tamanho |
| Impressão em resina | Nenhum | 1 | 1-3 dias | Detalhes finos, peças brilhantes, modelos adequados |
| Moldagem por injeção | 3.000-15.000 dólares | 1.000-5.000 | 4-8 semanas | Peças planas simples em volume |
| Metal fundido | 2.000-10.000 dólares | 2.000 | 6 a 10 semanas | Hardware pesado, acabamento em metal |
| Folha cortada a laser | Mínimo | 50-100 | 3-7 dias | Formas bidimensionais planas |
Uma simples fivela moldada pode custar cerca de quinze centavos por cinquenta mil peças contra vários milhares de dólares em ferramentas. O equivalente impresso custa alguns dólares cada, então com quinhentas unidades imprimir já fica mais barato. O item de linha que os compradores mais frequentemente perdem é o pós-processamento: tingimento, tombamento, remoção de suporte e polimento manual podem adicionar de trinta a cinquenta por cento ao custo da peça impressa, e é aí que uma cotação silenciosamente deixa de ser competitiva.
A personalização só é um benefício se não reintroduzir a lógica das ferramentas. Ear cuffs impressos dimensionados para uma hélice medida, faixas de cabeça geradas a partir de uma circunferência da cabeça ou âncoras de alça de bolsa ajustadas para um tecido mais pesado, todos vêm de uma mudança de parâmetro. A verdadeira vantagem é ajustar a iteração: imprimir uma versão barata, usá-la por um dia, ajustar a interferência, imprimir novamente.
Há um limite que vale a pena declarar claramente. Se o cliente simplesmente escolher entre quarenta variantes fixas, isso significa gerenciamento de variantes, e manter estoque moldado pode ser mais barato do que imprimir sob demanda. A impressão compensa quando a variação é genuinamente por pessoa ou por pedido.
A aprovação de hardware geralmente atrapalha uma coleção: cotações de fundição e chapeamento, depois uma espera de seis semanas por uma amostra que não se encaixa bem na pulseira. As amostras impressas comprimem esse ciclo em dias, o que importa mais do que parece, porque a peça tem que ser testada em relação ao tecido real, e não em relação a uma renderização.
Uma fivela rígida impressa sobre um tecido macio se comportará de maneira diferente de uma fivela moldada de acetal – dureza superficial diferente, atrito diferente, abrasão diferente no ponto de fixação. Costurar um protótipo impresso na pulseira real expõe isso antes do corte do molde.
Os acessórios falham mais no conforto do que na aparência. Uma estrutura com densidade de vinte a trinta por cento, um brinco oco ou um material flexível na zona de contato da faixa de cabeça pode remover gramas exatamente onde a pressão aumenta. Números de trabalho úteis: espessura mínima da parede em torno de 0,8 a 1,0 mm para náilon sinterizado, tolerância típica de mais ou menos 0,3 mm ou 0,3 por cento e aproximadamente 0,3 mm de folga para um encaixe rápido que deve abrir e fechar repetidamente.
O contato com a pele também merece atenção. Superfícies sinterizadas porosas retêm óleos e cosméticos, de modo que as peças usadas contra a pele são mais fáceis de manter limpas quando seladas ou tingidas e lavadas.
Os acessórios impressos perdem no custo unitário em volume, no acabamento superficial onde é necessário um brilho espelhado e na resistência ao calor – um filamento de baixa temperatura deixado num carro no verão irá deformar-se, o que é um sério risco para qualquer coisa armazenada num saco ou num armazém. As peças extrudadas também são mais fracas nos limites da camada, portanto, um fecho carregado na dobra precisa de sua orientação de impressão especificada, e não deixada para o fornecedor.
A cor é outra armadilha prática. Uma peça impressa tingida com a cor da casa não combinará com um tecido tingido com a mesma referência sob todas as fontes de luz, e a variação de lote para lote no náilon tingido é real. Aprove o par sob a luz do dia e sob a iluminação da loja antes de assinar.
A linguagem da sustentabilidade precisa de documentação, não de adjetivos. Pergunte sobre o conteúdo reciclado do pó ou filamento, a taxa de atualização que o fornecedor realmente executa e se a peça impressa pode ser separada do tecido em menos de um minuto no final da vida útil. Uma placa rígida rebitada através de uma tira tecida torna todo o acessório mais difícil de reciclar, não importa quão verde seja o polímero.
A maioria dos acessórios vestíveis são híbridos, e a metade têxtil geralmente decide se a peça é confortável. Um boné de veludo cotelê precisa de uma aba e um ajustador traseiro; uma bolsa crossbody precisa de âncoras de alça, uma fivela e um pino de base; um laço de cabelo precisa de um clipe que segure sem esmagar a pilha.
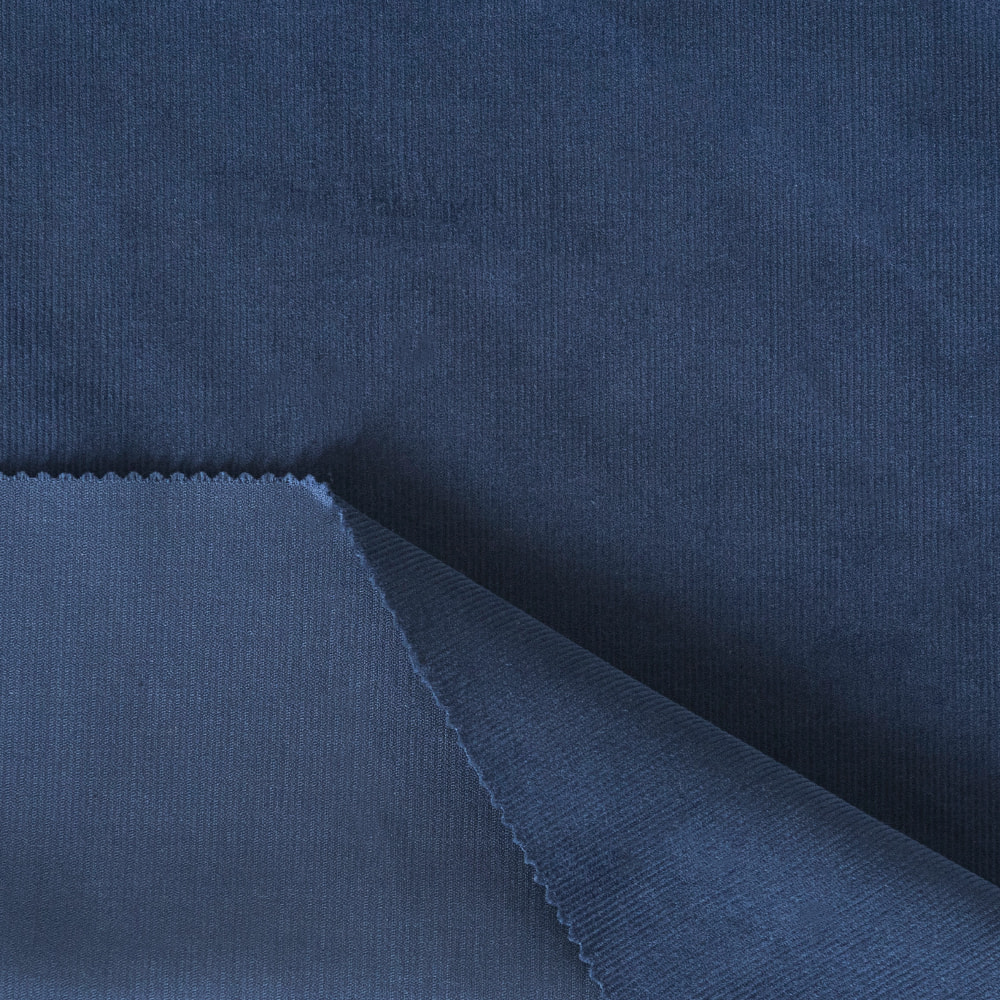
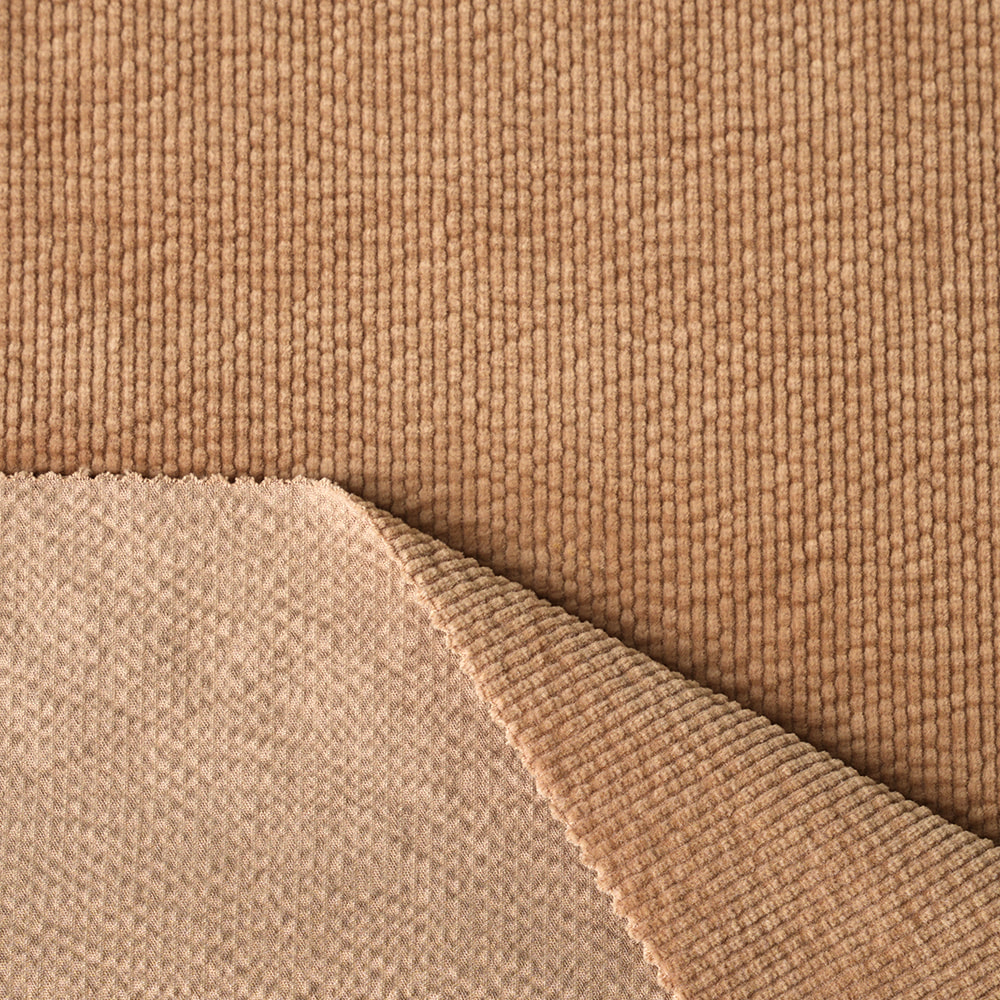
Para bonés macios, acessórios de cabelo de pelúcia e bolsas pequenas, um veludo cotelê elástico de qualidade fina fornece a pilha e a sensação ao toque que uma concha impressa não consegue imitar.
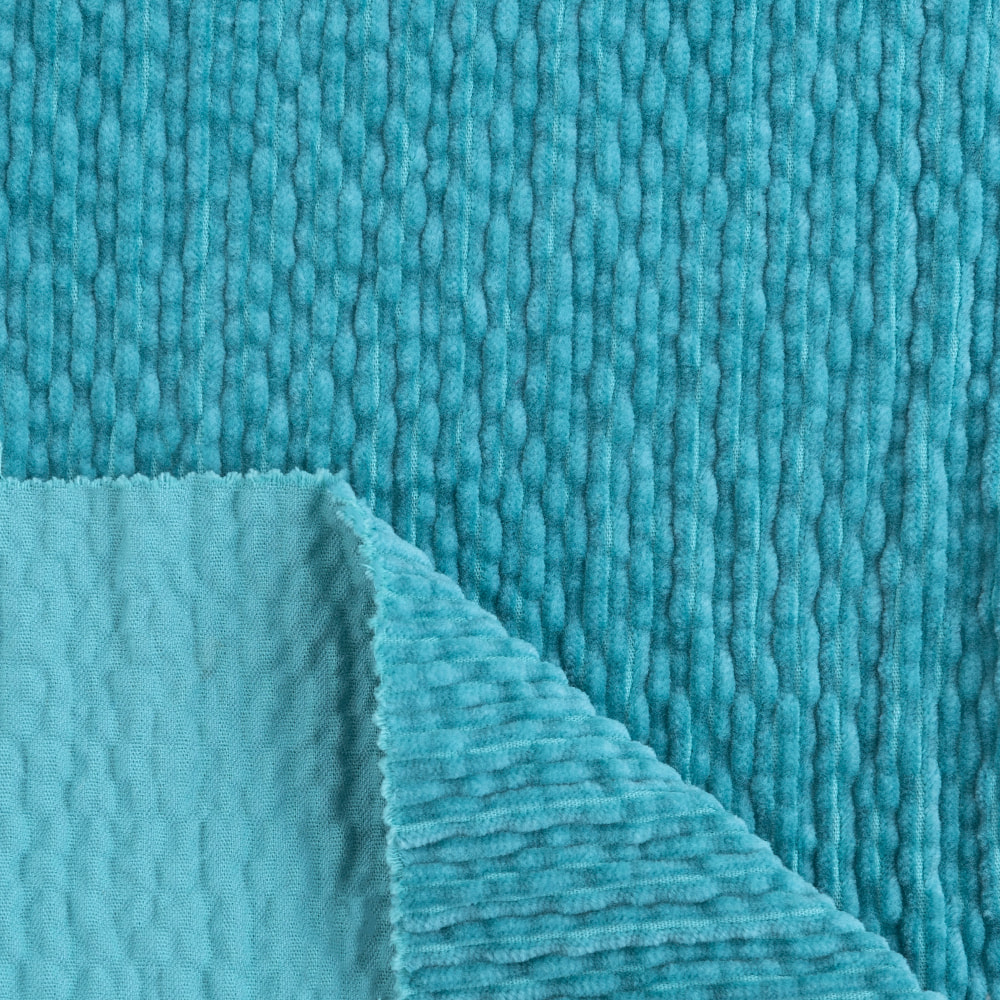 6W Modal-Algodão Stretch Fine Wale Bubble Corduroy Calça de veludo cotelê macio e elástico com efeito de lã bolha, adequado para bonés, acessórios de pelúcia e pequenas bolsas que precisam de pêlo e toque. Ver Produto →
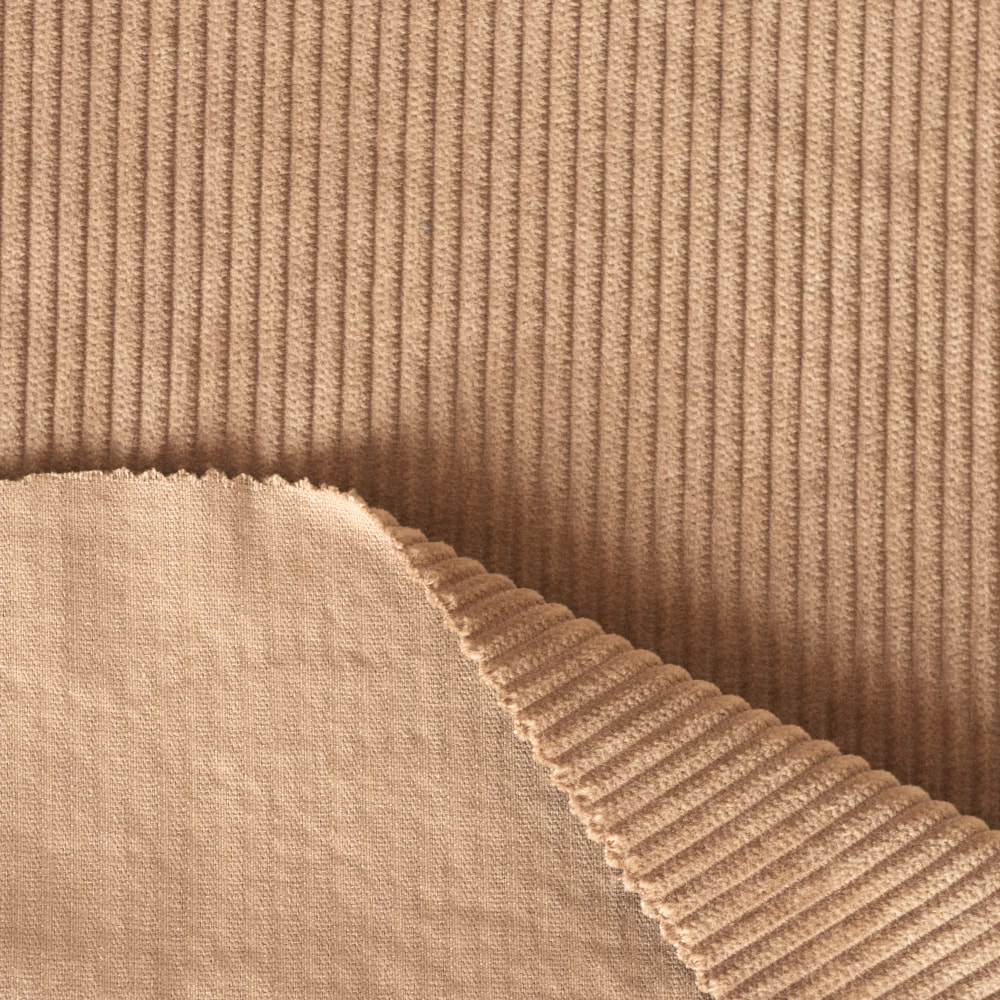
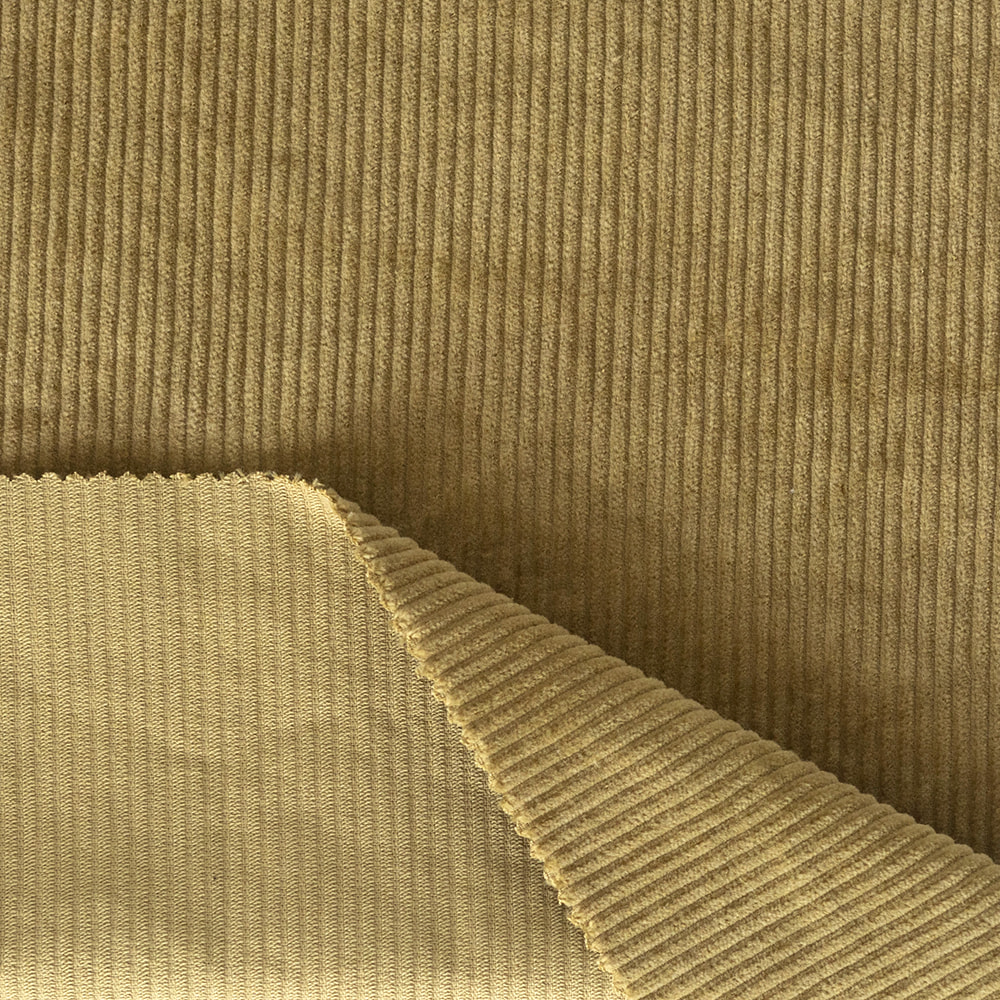
Para peças estruturadas – painéis de bolsas, cintos, bolsas quadradas – um veludo cotelê de algodão mais grosso e não elástico mantém a forma e aceita rebites sem rasgar ao longo da parede.
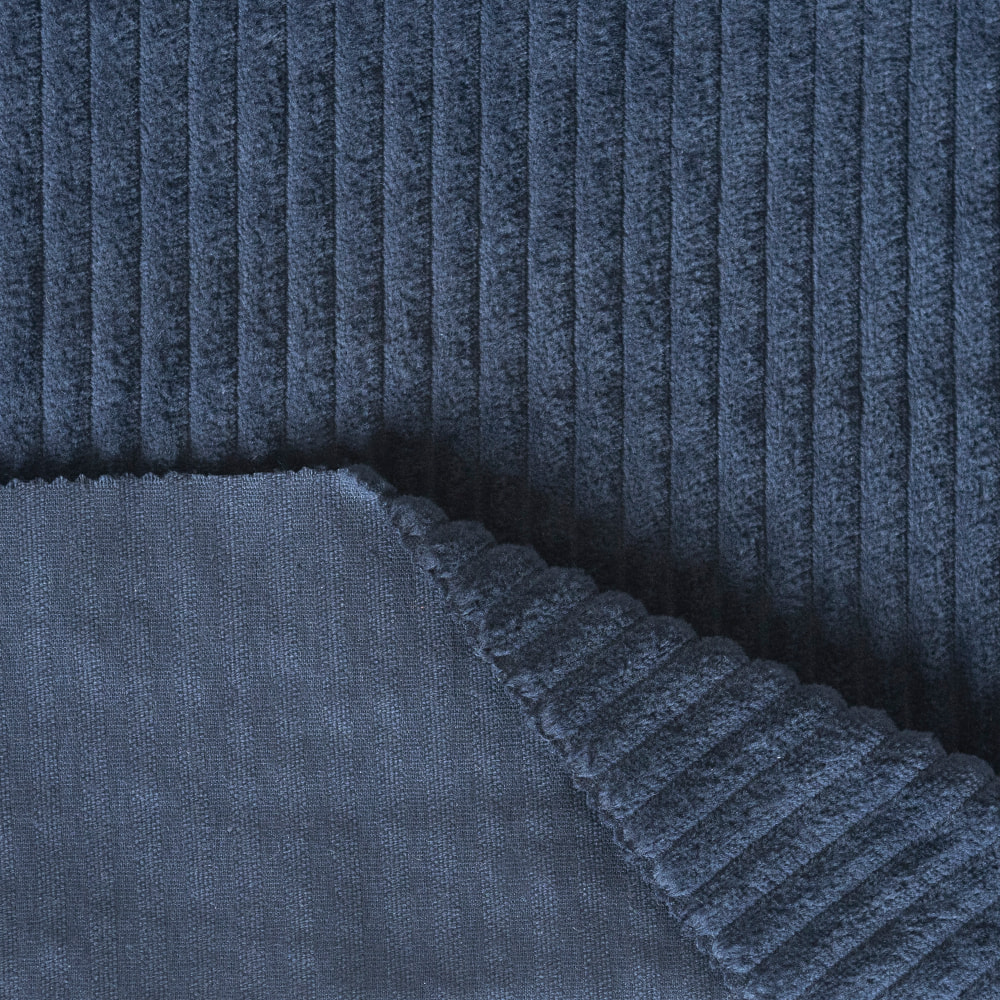 Tecido para estofamento de veludo cotelê não elástico de algodão áspero 6W Veludo grosso e áspero de algodão de 6 folhas para painéis estruturados de bolsas, corpos de cintos e bolsas quadradas onde um tecido não elástico deve manter a forma. Ver Produto →
Os detalhes do acessório decidem a durabilidade. Costure através de furos impressos de pelo menos 1,5 mm e reforce-os com um ilhó, ou prenda a parte impressa entre duas camadas de tecido em vez de rebitar diretamente em uma única camada. Mantenha as bordas duras longe da pilha e especifique que a peça montada sobrevive a um ciclo de lavagem de 30 a 40 graus, se a etiqueta de cuidado prometer isso. Os estúdios que trabalham com padrões e texturas no lado têxtil, em vez de no componente impresso, muitas vezes encontram mais variedade em construções de veludo cotelê duplo do que em um acabamento de superfície extra impresso. Moinhos como CLDCLOTH tecer e finalizar esses tecidos internamente, o que encurta o laço quando a largura da tira ou a altura da pilha precisam mudar junto com as ferragens.
Os acessórios impressos não substituem os têxteis; são a metade estrutural de uma peça cujo conforto ainda vem do tecido. Especifique as duas metades juntas e a economia funcionará; especifique a metade impressa isoladamente e o acessório custa muito caro ou parece errado na mão.
Sinta-se à vontade para entrar em contato com nosso amigável equipe de recepção com qualquer contato geral, ligue para nós

+86 139 6116 7127

Email: nuvem@jacquardcloth.com

Zona da Indústria Têxtil, Cidade de East Hutang, Distrito de Wujin, 213100 Changzhou, China
Direitos autorais © Indústria Co. de pano de nuvem de Changzhou, Ltd.Privacidade
